


Suorituskykystandardit ja materiaalin valinta
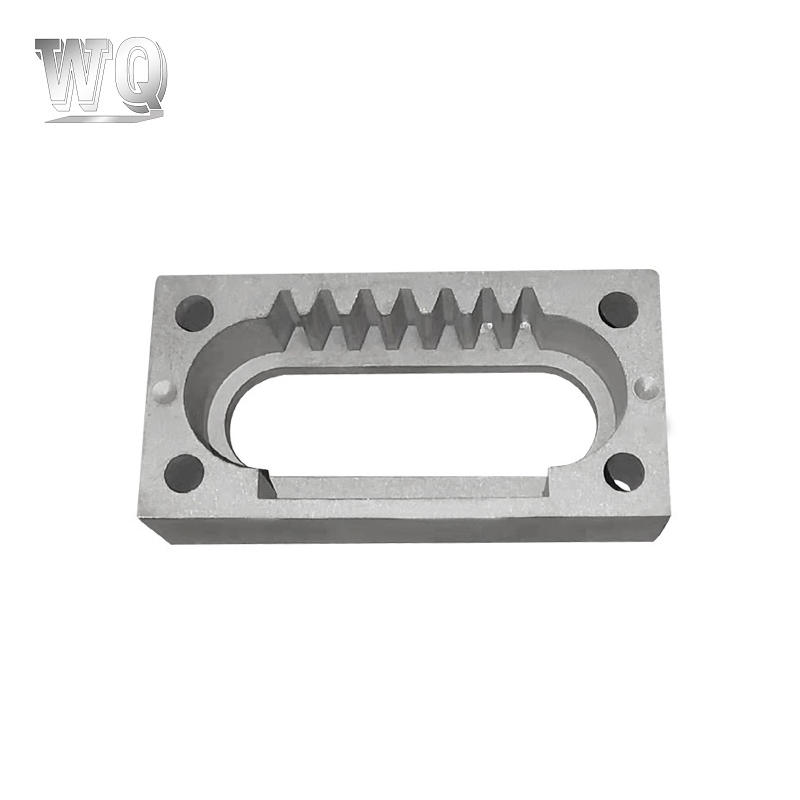
Onnistui korkean lämpötilan seosteräksen valu perustuu tiettyjen kromi-molybdeeni- tai nikkelipohjaisten laatujen valitsemiseen, jotka säilyttävät vetolujuus yli 450 MPa yli 600 °C lämpötiloissa . Näiden valukappaleiden eheyttä ei määrää pelkästään kemia, vaan tarkka lämmönhallinta jähmettymisen ja sitä seuraavan lämpökäsittelyn aikana. Insinööreille, jotka määrittelevät komponentteja sähköntuotantoon tai petrokemian jalostukseen, ensisijainen johtopäätös on tämä tyhjiöavusteinen valu yhdistettynä kaksoiskarkaisuun vähentää huokoisuutta jopa 98 % verrattuna perinteisiin ilmavalumenetelmiin, mikä korreloi suoraan pidentyneeseen käyttöikään syklisissä lämpöympäristöissä.
Materiaalivalinnalla on otettava huomioon sekä virumisenkestävyys että hapettumiskestävyys. Vaikka tavanomaiset niukkaseosteiset teräkset hajoavat nopeasti yli 500 °C:ssa, erikoistuneissa valuseoksissa on karbidia muodostavia elementtejä, kuten vanadiinia ja niobiumia, mikrorakenteen stabiloimiseksi. ASTM A217 -spesifikaatioiden tiedot osoittavat tämän C12A (9Cr-1Mo-V) valukappaleilla on 30 % suurempi virumismurtolujuus 625 °C:ssa kuin perinteiset C5 (5Cr-0,5Mo) -laadut, joten ne ovat ensisijainen valinta ultra-superkriittisten kattiloiden komponentteihin.
Kriittiset prosessiparametrit vikojen lieventämiseksi
Kaatolämpötilan ja jähmettymisen valvonta
Ylikuumenemisen hallinta on tehokkain yksittäinen vipu kuumarepeämisen estämiseksi korkean lämpötilan seosterästen valussa. Liialliset kaatolämpötilat lisäävät raekokoa ja kutistumisvirheitä, kun taas riittämätön tulistaminen johtaa kylmäsulkeutumiseen ja virheisiin. Alan parhaat käytännöt edellyttävät kaatolämpötilan säilyttämistä a kapea ikkuna 1580°C - 1620°C Cr-Mo-teräksille , varmistettu jatkuvalla optisella pyrometrialla jaksoittaisten lämpöparien sijaan.
- Käytä eksotermisiä nousuholkkeja pidentääksesi jähmettymisaikaa 40-60 %, mikä varmistaa suunnatun jähmettymisen syöttölaitetta kohti.
- Käytä keraamisia vaahtosuodattimia (10-20 PPI) porttijärjestelmään yli 100 mikronia suurempien oksidisulkeutumien poistamiseksi ennen muotin sisääntuloa.
- Toteuta ohjatut jäähdytysnopeudet ≤50°C/tunti 400-300°C:n välillä estämään vedyn aiheuttamaa halkeilua paksuprofiilisissa valukappaleissa.
Lämpökäsittelyprotokollat
Valetussa korkean lämpötilan seosteräksessä on hauraita martensiittisia tai bainiittisia rakenteita, jotka eivät sovellu käyttöön. Normalisointi ja sen jälkeen kaksoiskarkaisu on pakollista sitkeyden ja mittapysyvyyden kehittämiseksi. Ensimmäinen temperamentti klo 680-720°C lievittää sammutusjännitystä , kun taas toinen temperointi 650-680 °C:ssa optimoi tasapainon lujuuden ja taipuisuuden välillä. Toisen temperin väliin jättäminen voi johtaa Charpyn V-lovi-iskuarvot alle 27J huoneenlämpötilassa , ei täytä ASME B31.1 -vaatimuksia painetta sisältäville osille.
Yleisten valulaatujen vertailuominaisuudet
Sopivan seoslaadun valitseminen edellyttää käyttöolosuhteiden sovittamista dokumentoituihin mekaanisiin ominaisuuksiin. Seuraavassa taulukossa on yhteenveto ASTM A217/A217M -standardien mukaisten laajalti määriteltyjen korkean lämpötilan valuseosten tärkeimmistä suorituskykymittareista.
| Arvosana | Max huoltolämpötila (°C) | Vetolujuus (MPa) | Avainsovellus |
|---|---|---|---|
| WC6 (1,25Cr-0,5Mo) | 540 | 485-655 | Höyryventtiilit, pumppukotelot |
| C5 (5Cr-0.5Mo) | 600 | 515-690 | Jalostamoiden uunin putket |
| C12A (9Cr-1Mo-V) | 650 | 585-760 | Ultra-superkriittiset turbiinit |
| CA6NM (13Cr-4Ni) | 400 | 690-895 | Hydroturbiinin kannattimet |
Huomaa, että maksimikäyttölämpötilaa säätelevät hapetusnopeus ja virumislujuus, ei sulamispiste. Toiminta yli nimellisrajojen kiihtyy mikrorakenteen hajoaminen, kuten sigmafaasin muodostuminen C12A:ssa , joka voi lyhentää murtuman kestoa suuruusluokkaa 10 000 tunnin sisällä.
Tuhoamaton testaus ja laadun hyväksyntä
Painekäyttöön tarkoitetut korkean lämpötilan seosteräsvalut vaativat tiukan NDT-tarkastuksen silmämääräisen tarkastuksen lisäksi. Radiografinen testaus ASTM E446/E186:n mukaan on edelleen kultainen standardi sisäisen kutistumisen ja kaasuhuokoisuuden havaitsemisessa. Hyväksymiskriteerit rajoittuvat tyypillisesti vakavuustasolle 2 tai parempaan hitsin korjausvyöhykkeille . Ultraäänitestaus täydentää RT:tä paksuissa osissa (>75 mm), joissa säteilyn läpäisy on riittämätön.
Pintasäröjen havaitseminen vaatii nesteen tunkeutumisen tai magneettisten hiukkasten testauksen kaikille koneistetuille pinnoille ja hitsausvalmisteille. Tilastolliset prosessitiedot osoittavat sen toteuttaa reaaliaikainen sulatteen laatuanalyysi (esim. alennettu painetesti vetypitoisuudelle ≤2 ppm) alentaa lopullisia NDT-hylkäysprosentteja 12-15 prosentista alle 3 prosenttiin. Tämä ennakoiva lähestymistapa on kustannustehokkaampi kuin valun jälkeinen korjaus, joka aiheuttaa jäännösjännityksiä ja mahdollisia uudelleenlämmityshalkeamisriskejä korkeaseosteisissa järjestelmissä.